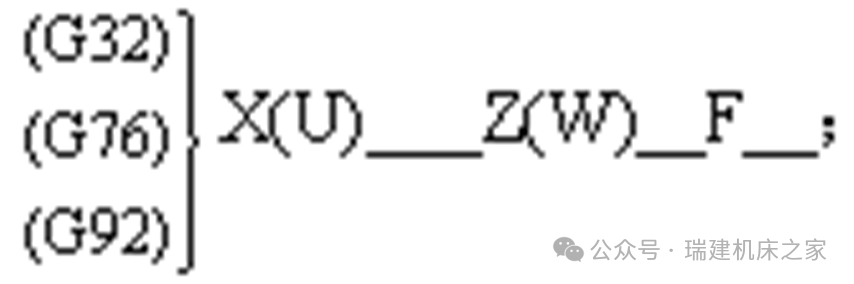当前位置: 首页 资讯活动 数控机床编程与操作

数控机床编程与操作

2026-05-29
4.1 数控车床编程基础
4.2 FANUC系统数控车床程序的编制
³4.1.1 数控车床概述
1.数控车床的分类
数控车床品种繁多,按数控系统的功能和机械构成可分为简易数控车床(经济型数控车床)、多功能数控车床和数控车削中心。(1)经济型数控车床(简易数控车床):是低档次数控车床,一般是用单板机或单片机进行控制,机械部分是在普通车床的基础上改进设计的。
(2)多功能数控车床:也称全功能型数控车床,由专门的数控系统控制,具备数控车床的各种结构特点。
(3)数控车削中心:在数控车床的基础上增加其他的附加坐标轴。按结构和用途数控车床主要可分为数控卧式车床、数控立式车床和数控专用车床(如数控凸轮车床、数控曲轴车床、数控丝杠车床等)。
2.数控车床的加工特点
数控车床加工具有如下特点。
(1)加工生产效率高
(2)减轻劳动强度、改善劳动条件
(3)对零件加工的适应性强、灵活性好
(4)加工精度高、质量稳定
(5)有利于生产管理
¿4.1.2 数控车床坐标系统
1.机床坐标系
数控车床的坐标系以径向为x轴方向,纵向为z轴方向。指向主轴箱的方向为z轴的负方向,指向尾架方向是z轴的正方向。x轴是以操作者面向的方向为x轴正方向。
x坐标和z坐标指令,在按坐标编程时,使用代码x和z;按增量坐标(相对坐标)编程时,使用代码U和W

2.编程原点

编程原点是指程序中的坐标原点,即在数控加工时,刀具相对于工件运动的起点,所以也称为“对刀点”。

3.机床原点(或称机床原点)

机床原点是生产厂家在制造机床是设置的固定坐标系原点,它一般位于卡盘端面与主轴中心线的交点处。
¿4.2.1 程序结构
1.程序段的构成
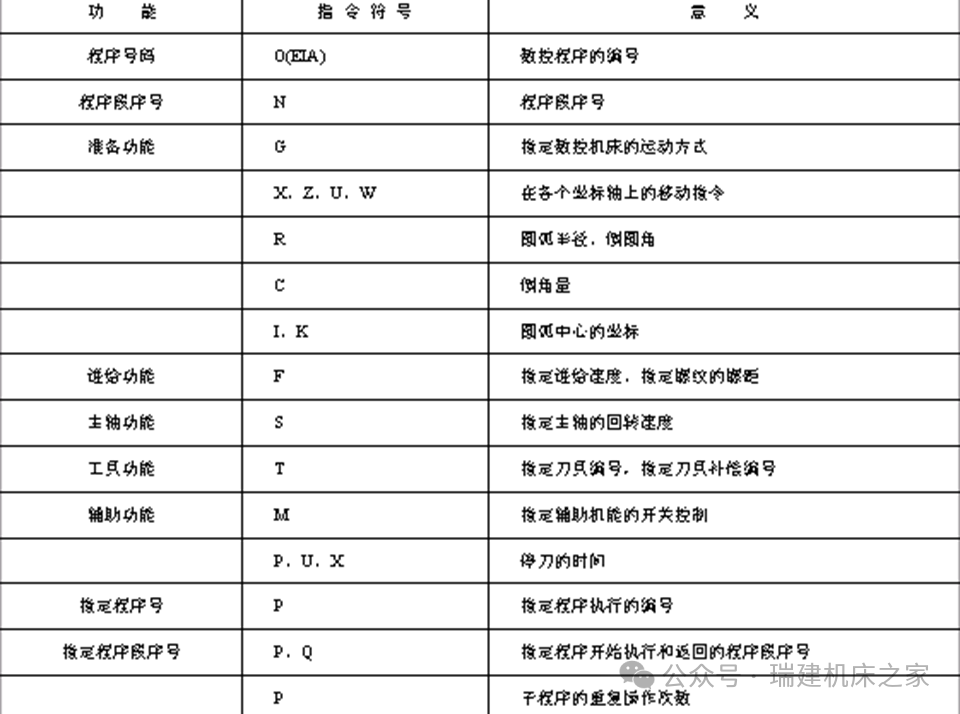
N_G_X(U)_Z(W)_F_S_T_M_;
其中,N_:程序段顺序号;
G_:准备功能;
X(U)_:x轴移动指令;
Z(W)_:z轴移动;
F_:进给功能;
S_:主轴功能;
T_:工具功能;
M_:辅助功能.
2.程序段的要求
程序段格式如下:
N4 G1 X(U)±4.3 Z(W)±4.3 F3.4 M8 S4 T2
其中,
N4:代表第4个程序段,用4位数(1~9999)表示,不允许为“0”;
X(U)±4.3:坐标可以用正负小数表示,小数点以前4位数,小数点以后3位数
F3.4:进给速度可以用小数表示,小数点以前3位数,小数点以后4位数;
几种等效的表示方法:
N0012 G00 M08 X0012.340 X5000 X5.0
↓ ↓ ↓ ↓ ↓ ↓
N12 G0 M8 X12.34 X5. X5.

¿4.2.2 准备功能指令
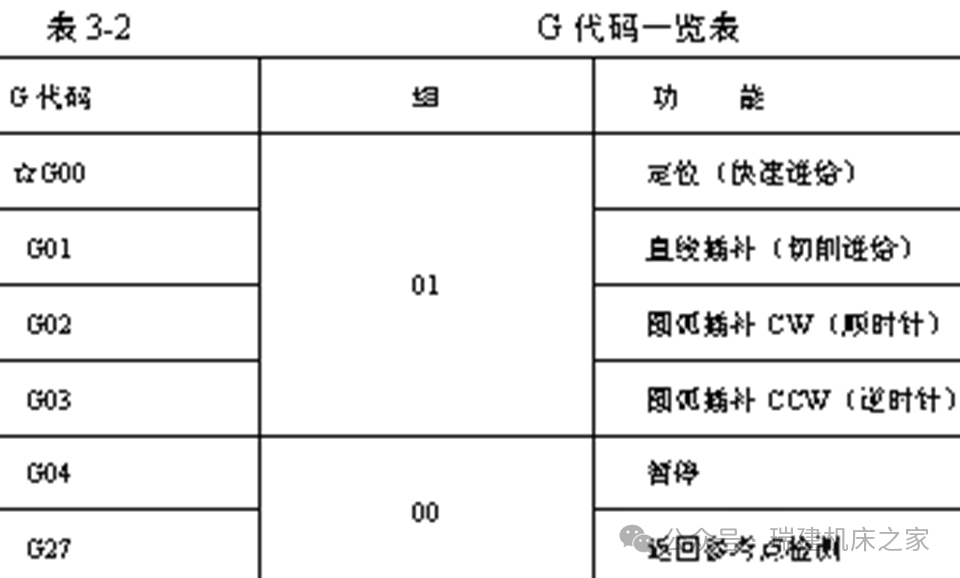
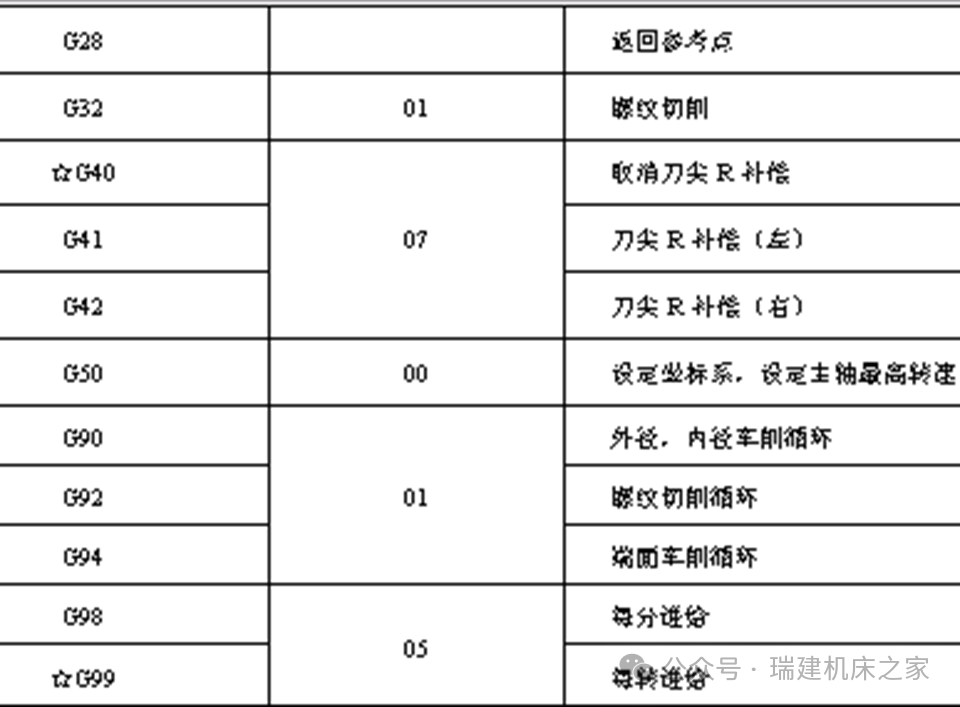
准备功能也称为G功能(或称G代码),它是用来指令机床动作方式的功能。准备功能是用地址G及其后面的数字来指令机床动作的。如用G00来指令运动坐标快速定位。表3-2为FANUC-0TD系统的准备功能G代码表。

注:(1)☆号表示电源接通时的G代码状态;
(2)00组的G代码为一次性G代码;
(3)无论有几个不同组的G代码,都能在同一程序段内指令,如果同组的G代码在同一程序段内指令了2个以上时,后指令者有效;
(4)可按组号显示G代码。
³4.2.2.1 插补功能
1.定位G00
定位指令命令刀具以点位控制方式从刀具所在点快速移动到目标位置,无运动轨迹要求,不需特别规定进给速度。
输入格式:
G00 X(U) Z(W) ;
(1)“X(U) Z(W) ”目标点的坐标(下文同);
(2)X(U)坐标按直径值输入;
(3)“;”表示一个程序段的结束。
2.直线插补指令(G01)
直线插补指令用于直线或斜线运动。可使数控车床沿x轴、z轴方向执行单轴运动,也可以沿x、z平面内任意斜率的直线运动。
输入格式:
G01 X(U) Z(W) F ;

3.圆弧插补指令(G02 G03)
输入格式:
G02 X Z I K F ;
或 G02 X Z R F ;
G03 X Z I K F ;
或 G03 X Z R F ;
(1)用增量坐标U、W也可以;
(2)C轴不能执行圆弧插补指令。
4.2.2.2 螺纹切削指令
G34指令为变螺距螺纹加工指令
输入格式:
G32 X(U) Z(W) F K ;“K ”为螺纹的螺距差值(增值或减值)。

4.2.2.3 工件坐标系设定指令(G50)

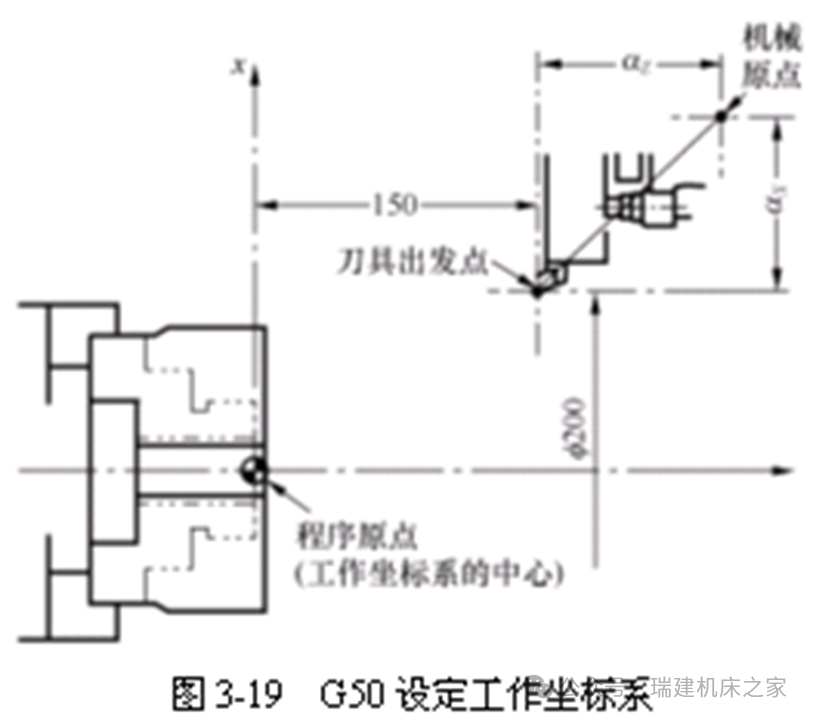
工件坐标系设定指令以程序原点为工件坐标系的中心(原点),指定刀具出发点的坐标值(如图3-19所示)。图3-19 G50设定工作坐标系

输入格式:G50 X Z ,其中X Z 为刀具出发点的坐标(如图3-19所示)
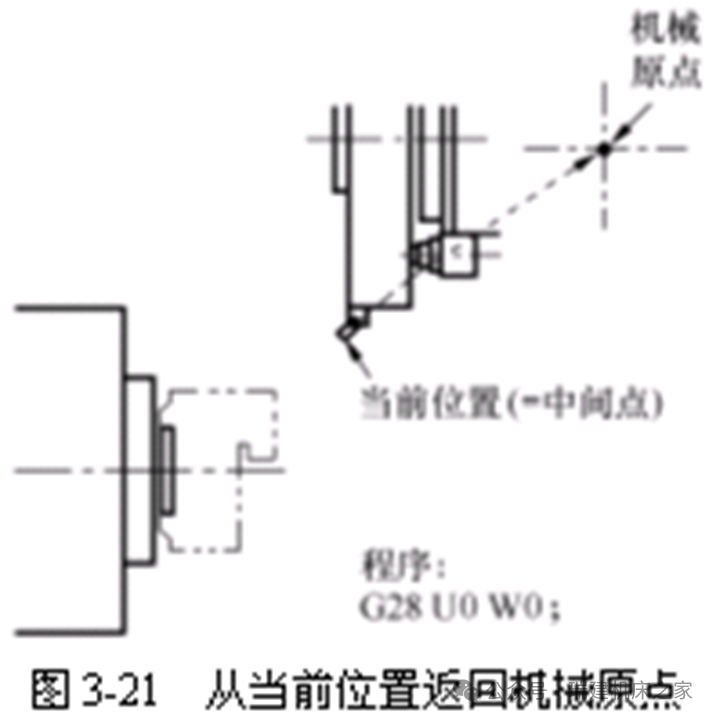
4.2.2.4 返回参考位置指令(G28)
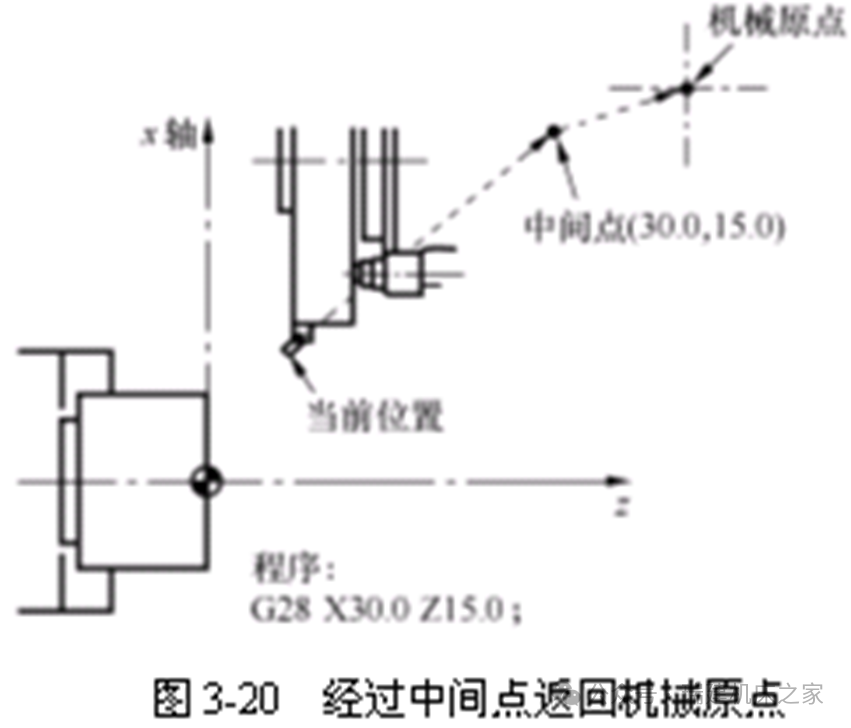
返回参考位置指令使刀具自动返回机械原点或经某一中间点回机械原点(如图3-20和图3-21所示)。
输入格式:
G28 X(U) Z(W) T00;
(1)X(U) 和Z(W) 为中间点的坐标。
(2)T00(刀具复位)指令必须写在G28指令的同一程序段或该程序段之前。

4.2.2.5.
暂停指令(G04)


(G99)G04 U(P) ;指令暂停进刀的主轴回转数。
(G98)G04 U(P) ;指令暂停进刀的时间。
¿4.2.3 主轴及辅助功能指令
1.主轴功能指令(S指令)和主轴转速控制指令(G96、G97、G50)
主轴功能指令(S指令)是设定主轴转速的指令。
(1)主轴*高转速的设定(G50)。
(G50) S ;中S 为主轴*高转速。
(2)直接设定主轴转速指令(G97),主轴速度用转速设定,单位为r/min。
(G97) S (M38或M39);
(G97) :取消主轴线速度,恒定功能。

S (M38或M39):设定主轴转速(r/min),指令范围为0~9999。

(3)设定主轴线速度恒定指令(G96),主轴速度用线速度(m/min)值输入,并且主轴线速度恒定。
(G96) S (M38或M39);
(G96) :主轴转速恒定。

S (M38或M39):设定主轴线速度,即切削速度(m/min)。

(1)G96(控制线速度恒定指令):当工件直径变化时主轴每分钟转数也随之变化,这样就可保证切削速度不变,从而提高了切削质量。
(2)主轴转速连续变化,M38设定主轴在低速范围变化(粗加工),M39设定主轴在高速范围变化(精加工)。
2.辅助功能指令(M指令)
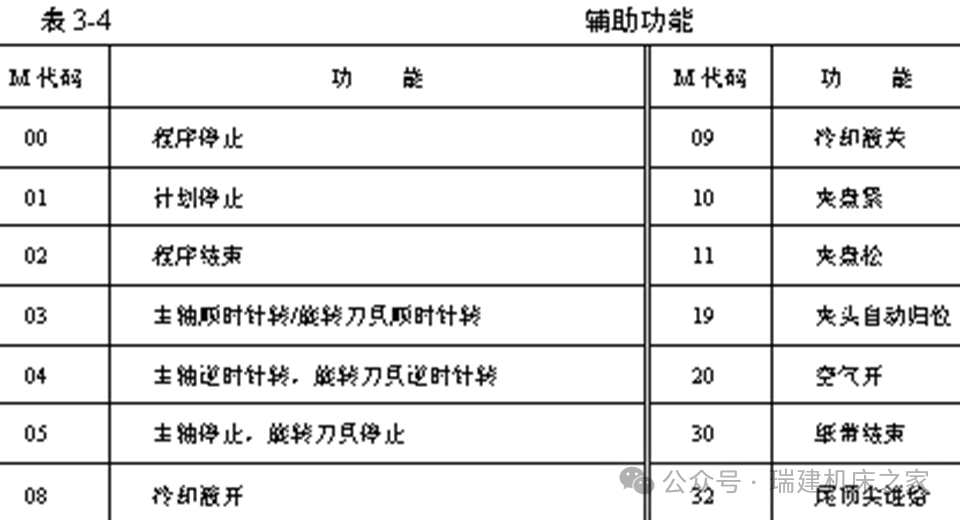
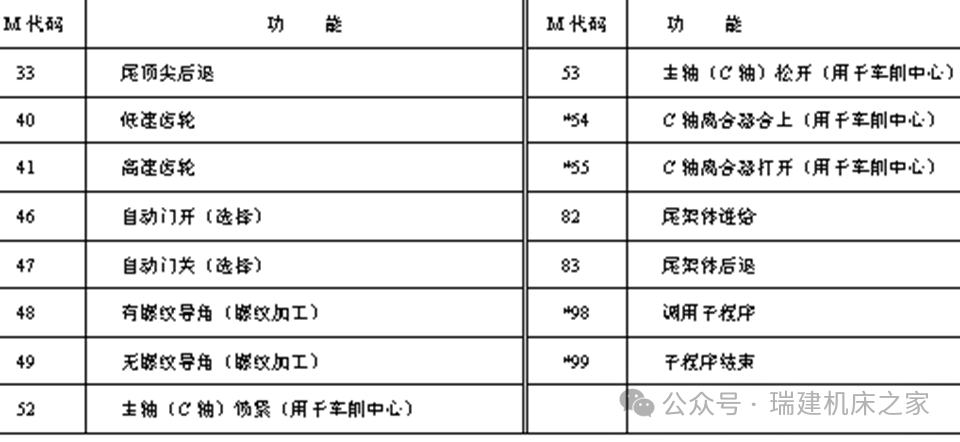
M指令设定各种辅助动作及其状态,表3-4是数控车床及车铣中心的M指令说明。

下面介绍几个特殊M代码的使用方法。
M03:主轴或旋转刀具顺时针旋转(CW);
M04:主轴或旋转刀具逆时针旋转(CCW);
M05:主轴或旋转刀具停止旋转;
¿4.2.4 进给功能指令
1.每转进给量指令(G99)、每分钟进给量指令(G98)
指定进给功能的指令方法有如下两种。
(1)每转进给量(G99)(如图3-23所示)。
输入格式:G99 (F );

F :主轴每转进给量(进给速度mm/r)。

(2)每分钟进给量(G98) 。

输入格式:G98 (F );

F :每分钟进给量

(进给速度mm/min)。

2.进给功能指令(F指令)

进给功能指令指定刀具的进给速度,有3种形式。

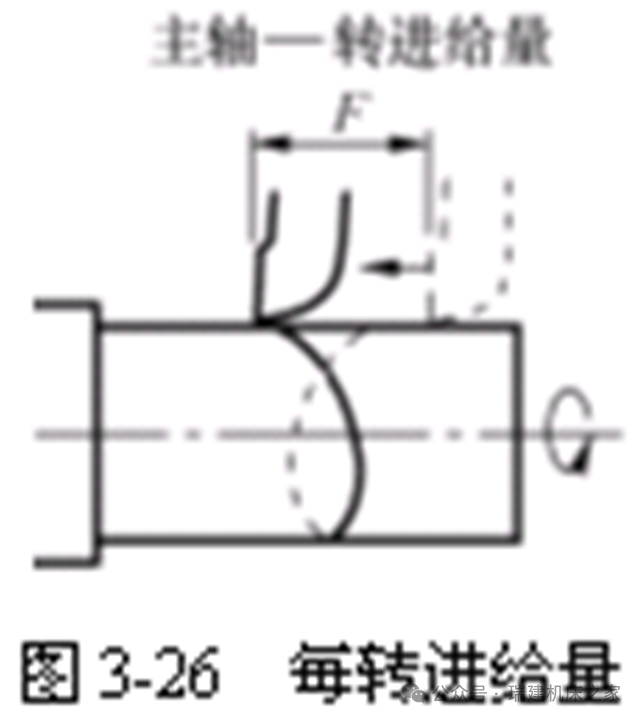
(1)每转进给量(mm/r),如图3-26所示。

(G99) F ;

F :主轴每转刀具进给量小数点输入指令范围为0.0001~500.0000(mm/r)。
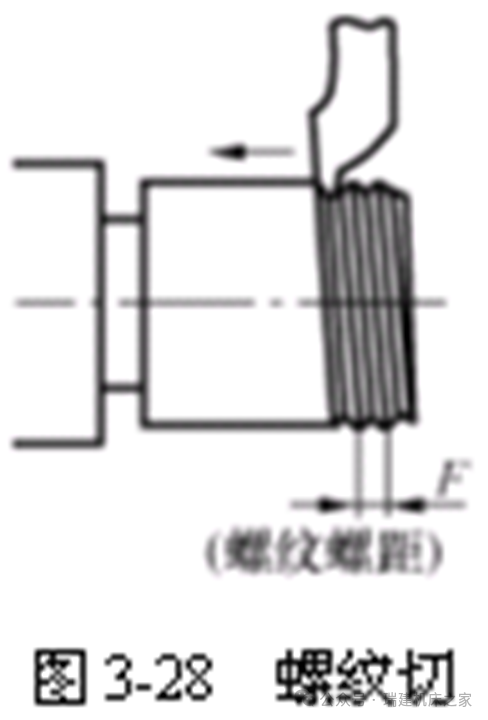
F 指定螺纹的螺距,指令范围为0.0001~500.0000(mm/r)。
① 每转进给量切螺纹时,快速进给速度没有指定界限;
② 接入电源时,系统默认G99模式(每转进给量)。


更多资讯