

转速、进给、切深怎么定?搞懂这三个参数,加工质量直接上一档
转速、进给、切深怎么定?搞懂这三个参数,加工质量直接上一档
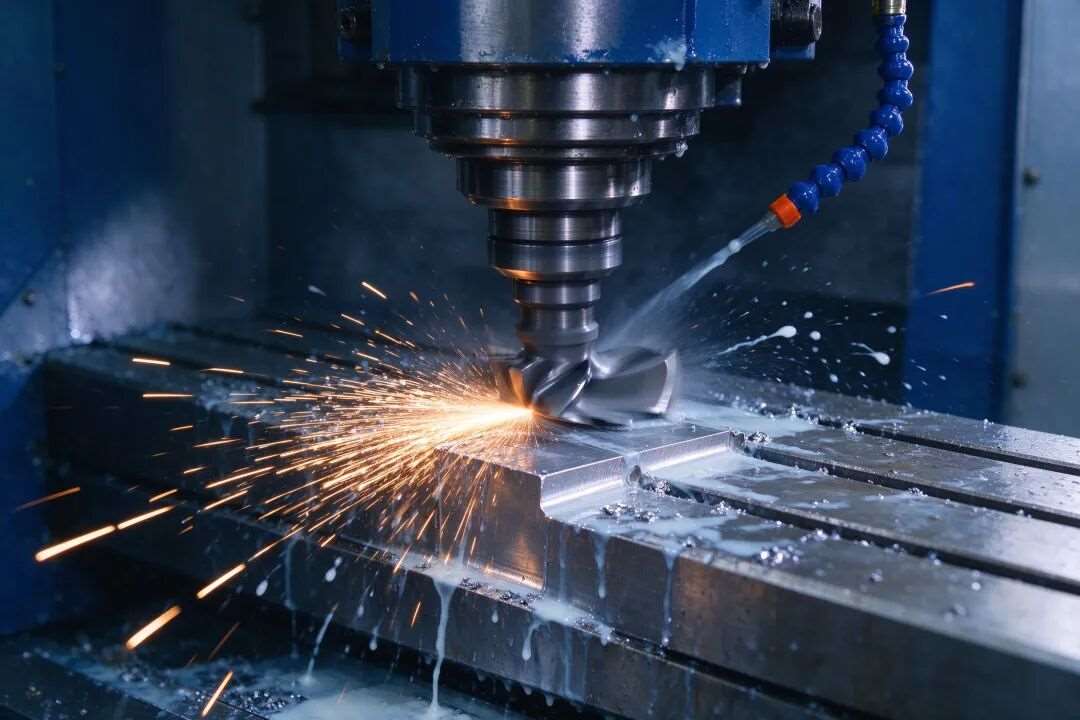
同样的机床、同样的刀具、同样的材料,为什么老师傅加工出来的零件又光又快,新手做出来不是尺寸超差就是表面粗糙?很大一个区别就在切削参数上。
切削参数主要就三个:主轴转速、进给速度、切削深度。今天用*直白的方式讲清楚。
一、主轴转速:决定切得快不快
转速就是刀具每分钟转多少圈。转速越高,切削线速度越快,加工效率越高。但转速不是越高越好 —— 转速太快,刀具磨损急剧加快,甚至会烧刀、崩刃。
怎么选?记住一个核心原则:根据刀具材料和工件材料选线速度。
加工普通钢件:硬质合金刀具线速度大概 100—200 米 / 分钟
加工铝材:线速度可以到 300—800 米 / 分钟
粗加工取低值,精加工取高值
知道了线速度,再根据刀具直径换算成转速:转速 = (1000 × 线速度) ÷ (3.14 × 刀具直径)。
二、进给速度:决定表面光不光
进给就是刀具每转一圈往前走多少毫米。进给太快,表面会留下明显的刀痕,粗糙度差;进给太慢,刀具在工件上 "蹭" 而不是 "切",也会加剧磨损。
一般规律:
粗加工:进给量大一点,效率优先
精加工:进给量小一点,表面质量优先
精加工时,每齿进给量控制在 0.05—0.15 毫米左右,表面光洁度会明显改善
三、切削深度:决定吃刀深不深
切深就是一刀切多厚。切深越大,走刀次数越少,效率越高。但切深太大,机床容易振动,刀具受力过大容易崩。
经验法则:
粗加工:切深可以取刀具直径的 1—1.5 倍(在机床刚性允许的前提下)
精加工:切深留 0.2—0.5 毫米,最后一刀光整表面
机床刚性差、工件细长时,切深要适当减小
四、新手怎么调?
刚开始不要追求极限参数。先按刀具厂家推荐的参数范围中间值来试,加工出来看效果:表面太粗就降进给,刀具磨损快就降转速,振动大就减切深。多试几次,手感就出来了。
切削参数没有标准答案,它是在效率、质量、刀具寿命三者之间找平衡。这就是老师傅和新手的差距 —— 不是背公式,而是知道什么情况该怎么调。
-

SolidWorks零件的质量属性随着单位的改变而变化
SolidWorks零件的质量随着单位的改变而变化,太神奇了。一、打开工程图模板,调用质量的属性名称,并保存二、用开拔网工具箱自动出图,打开工程图就看到质量及其单位已显示三、换个单位并刷新,质量数据随着单位的改变而变化。开拔网工具箱、你的理想助手。另外大家可以注意下:公差+形位公差+粗糙度的界面弹出,双击尺寸和边线就能出现,这可是开拔网工具箱自创方式,给开发团队点赞。SolidWorks质量属性调
2025-04-30 -

机械设计中的拓扑优化与结构分析
近年来,随着科技的不断发展,机械设计领域也取得了长足的进步。其中,拓扑优化与结构分析成为了机械设计中的重要环节。本文将从拓扑优化和结构分析两个方面,探讨它们在机械设计中的应用和意义。一、拓扑优化拓扑优化是指通过对机械结构的形状和材料进行优化,以实现*佳的性能和重量比。在机械设计中,拓扑优化可以帮助设计师减少材料的使用量,提高结构的刚度和强度,从而达到轻量化和高性能化的目标。在进行拓扑优化时,首先需
2025-02-15 -

螺栓连接的疲劳失效模式有哪些?
在我们工作中遇到的螺纹紧固件主要的失效模式看分为:①装配拧拉断裂;②螺纹受剪切力拧断;③应力集中部位使用后断裂;④疲劳断裂;⑤延时断裂;⑥零件扭矩报警;⑦螺纹滑牙。常见失效模式的原因分析①装配拧拉断裂:拧拉断裂特征为断裂部位明显缩颈伸长,造成拧拉断裂的常见原因主要是由于联接面摩擦系数过小;拧紧或预紧时施加的扭矩过大、施加扭矩时套筒与螺纹不同轴、施加扭矩时速度过快;零件本身的性能强度不够以及紧固面与
2025-02-15


-
宣传视频
宣传视频 -
优秀学员
视频 -

上课实操
上课

