

工件夹不紧、夹变形?装夹这步没搞懂,加工都是白搭
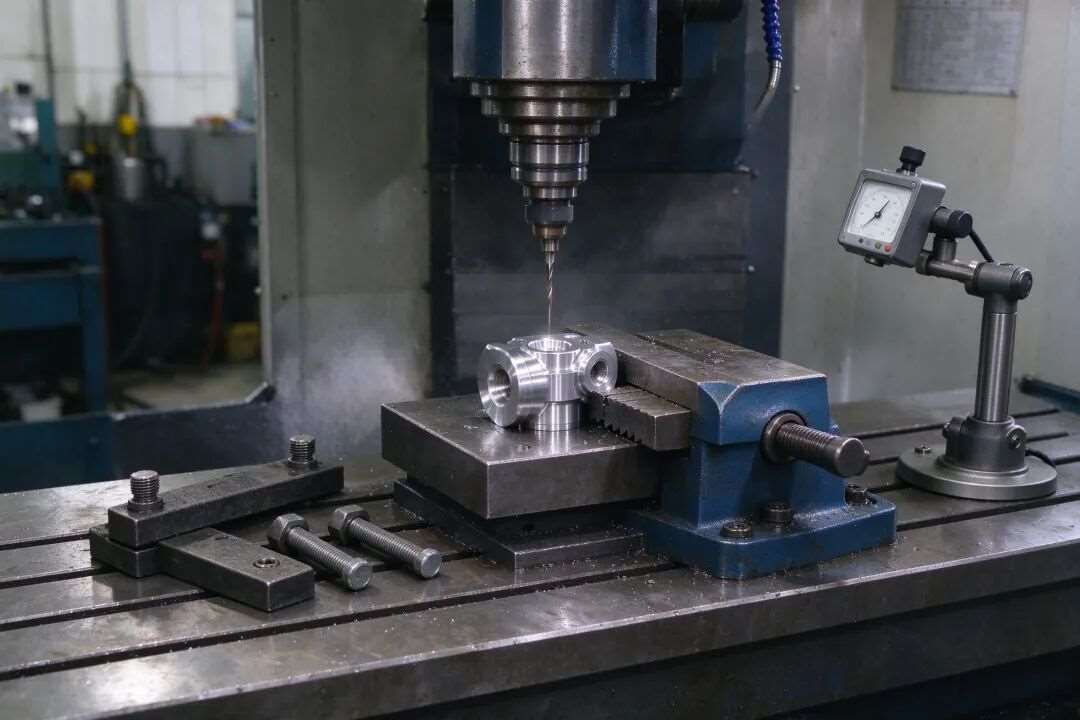
程序编得再好,机床精度再高,如果工件没夹好,一切都是白搭。装夹是加工的第一步,也是*容易被新手忽略的一步。
一、装夹要满足什么要求?
就两条:
- 夹得紧
:切削过程中工件不能动、不能振。 - 夹得正
:工件的基准面要和机床坐标轴平行或垂直。
听起来简单,但实际操作中,夹歪了0.1毫米,加工出来的零件角度就差了;夹得太紧,薄壁件直接压变形;夹得太松,一开车工件飞出来,那就是事故。
二、*常用的装夹方式:平口虎钳
中小型零件*常用平口钳装夹:
底部垫平行块,保证工件水平 工件伸出钳口不要太高,够加工深度就行——伸太高会振动 软材料(铝、铜)要垫铜皮,防止钳口夹出印子 长工件要打表找正,保证侧面和X轴平行
新手常犯的错:工件伸得老高,一开机嗡嗡响,就是不懂得"装夹要低要稳"。
三、压板装夹:大零件怎么固定
大零件、大板材没法用虎钳,就用压板螺栓压在机床T型槽上:
压板要靠近切削区域,不要离太远 垫铁高度要和工件差不多高,压板不能翘 螺栓尽量靠近工件,压紧力才够 不要压在加工面上,避免压伤
四、薄壁件怎么装不变形?
薄壁件、薄板是装夹老大难。夹紧了变形,夹松了飞出来。技巧是:
用开口套或专用软爪,增大接触面积 减小夹持力,点动夹紧即可 增加辅助支撑(如真空吸盘、聚氨酯顶块) 粗加工后松一下再轻夹,释放应力
五、装夹完一定要做什么?
手动空运行一遍! 把刀具移到加工位置,模拟走一遍刀路,看看有没有撞到压板、虎钳、螺栓。确认安全了再自动加工。
很多撞机事故,不是程序错了,而是装夹的东西忘了避空。这一步花一分钟,能省几千块的维修费。
-

SolidWorks零件的质量属性随着单位的改变而变化
SolidWorks零件的质量随着单位的改变而变化,太神奇了。一、打开工程图模板,调用质量的属性名称,并保存二、用开拔网工具箱自动出图,打开工程图就看到质量及其单位已显示三、换个单位并刷新,质量数据随着单位的改变而变化。开拔网工具箱、你的理想助手。另外大家可以注意下:公差+形位公差+粗糙度的界面弹出,双击尺寸和边线就能出现,这可是开拔网工具箱自创方式,给开发团队点赞。SolidWorks质量属性调
2025-04-30 -

机械设计中的拓扑优化与结构分析
近年来,随着科技的不断发展,机械设计领域也取得了长足的进步。其中,拓扑优化与结构分析成为了机械设计中的重要环节。本文将从拓扑优化和结构分析两个方面,探讨它们在机械设计中的应用和意义。一、拓扑优化拓扑优化是指通过对机械结构的形状和材料进行优化,以实现*佳的性能和重量比。在机械设计中,拓扑优化可以帮助设计师减少材料的使用量,提高结构的刚度和强度,从而达到轻量化和高性能化的目标。在进行拓扑优化时,首先需
2025-02-15 -

螺栓连接的疲劳失效模式有哪些?
在我们工作中遇到的螺纹紧固件主要的失效模式看分为:①装配拧拉断裂;②螺纹受剪切力拧断;③应力集中部位使用后断裂;④疲劳断裂;⑤延时断裂;⑥零件扭矩报警;⑦螺纹滑牙。常见失效模式的原因分析①装配拧拉断裂:拧拉断裂特征为断裂部位明显缩颈伸长,造成拧拉断裂的常见原因主要是由于联接面摩擦系数过小;拧紧或预紧时施加的扭矩过大、施加扭矩时套筒与螺纹不同轴、施加扭矩时速度过快;零件本身的性能强度不够以及紧固面与
2025-02-15


-
宣传视频
宣传视频 -
优秀学员
视频 -

上课实操
上课

